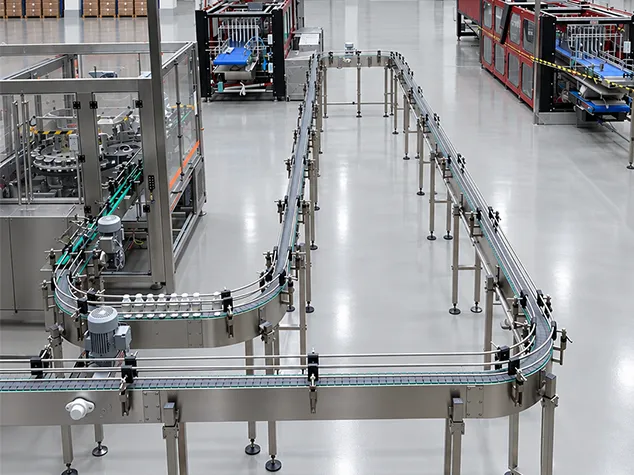
Cam şişe hattında kırılan şişe çoğu zaman en hızlı giden şişe değildir. Genellikle yerinde duran, iki yanındaki şişeler arasında sıkışmış ve arkadan gelen akışın yükünü taşıyan şişedir. Hat kırık cam yüzünden durduğunda ilk suçlanan yine hızdır, çünkü herkesin gördüğü ayar odur.
Cam şişe taşıma hattının tasarımı daha az görünen bir büyüklükle başlar: şişelerin birbirine bindirdiği yük. Cam ağır ve serttir. Boş bir PET şişe kadar kolay devrilmez ama sıkıştığında esnemez de. Aldığı her itme doğrudan camın kendisine geçer ve yüzey, maruz kaldığı her sürtünmenin izini taşır.
Bu yazı, cam şişe hattında yükün nerelerde biriktiğini ve bir kırılmanın şişenin kendisinden fazlasına mal olduğunu ele alıyor. Ardından arkasındaki mekanizmayı, basıncı akıştan uzak tutmanın başlıca yollarını ve hangi yolun hangi hatta uyduğunu belirleyen tasarım sorularını inceliyor. Kapsam, bira, meşrubat, su ya da şarabı cam şişeye dolduran içecek tesisleridir. Ele alınan bölüm, palet boşaltıcıdan paketleme makinesine kadar uzanan taşıma hattıdır.
Akış Biçim Değiştirdiği Yerde Yük Toplanır
Düz bir konveyörde sabit hızla ilerleyen şişeler birbirine pek yük bindirmez. Her şişe bandın üzerinde yol alır ve yanındakiler de aynı hızla onunla birlikte gider. Sorun, akışın biçim değiştirmek ya da beklemek zorunda kaldığı yerde başlar.
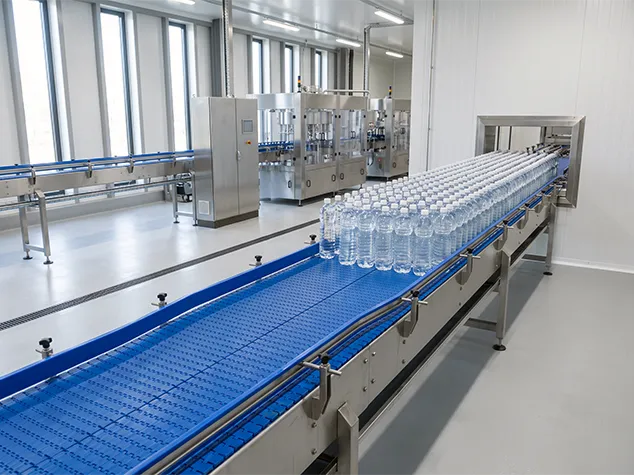
Bunların ilki birleşme bölgesidir. Şişeler palet boşaltıcıdan ya da yıkama makinesinden yan yana birkaç sıra hâlinde, geniş bir kütle olarak çıkar. Dolum makinesi ise onları tek sıra hâlinde ister. Sabit yan kılavuzlar akışı adım adım daraltır. Şerit daraldıkça şişeler birbirine açılı değer ve iki üç şişe geçidin ağzında birbirine kilitlenebilir. Buna kemerleşme denir: şişeler, arkadaki akışın itip aşamayacağı bir kemer kurar.
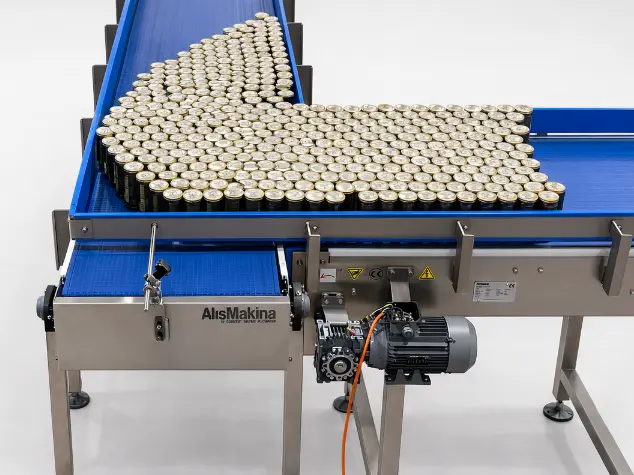
İkincisi biriktirme bölgesidir. Akış yönünde ilerideki bir makine kısa süre durduğunda şişeler onun önünde kuyruk oluşturur. Duran kuyruğun altında bant dönmeyi sürdürürse kuyruğa katılan her şişe, kendi itmesini öndeki sıranın tamamına ekler. Bu yük kuyruk boyunca ilerler ve en çok kuyruğun başındaki şişelere biner.
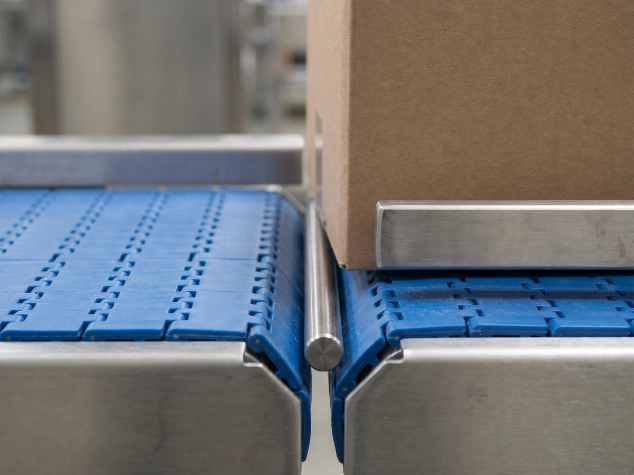
Üçüncüsü transfer noktalarıdır, yani iki konveyör arasındaki ya da konveyörle makine arasındaki geçişler. Şişeyi alan konveyör farklı hızda dönüyor, biraz daha yüksekte duruyor ya da açılı karşılıyorsa şişeler birbirine ya da kılavuza vurur.
Bir Kırık Şişe Hatta Neleri Durdurur
Kırılan şişenin bedeli, kaybolan tek bir şişeyle sınırlı kalmaz. Hat durur; yeniden çalışabilmesi için önce cam kırıklarının toplanması ve çevredeki şişelerin kontrolü gerekir. Dolum hattında ağzı açık şişelerin yanına düşen cam kırığı, temizlik işini bir ürün güvenliği sorununa çevirir.
Kırılmadan önceki sıkışmanın da bir bedeli vardır. Geleneksel tek sıraya indirme, sıkışma kırıcılara dayanırdı: kemeri çözmek için şişeleri iten ya da sarsan düzenekler. Bu düzenekler zaten yük altındaki cama bir mekanik kuvvet daha ekler, arkadaki şişeler ise itmeyi sürdürür. Çoğu durumda eklenen kuvvet sıkışmayı ağırlaştırdı ve şişeler bu basınca dayanamadı. Sıkışmayı elle açmak gerektiğinde operatör, sıkışmış bir cam akışının içine elini uzatmak zorunda kalıyordu.
Sıkışmanın etkisi en çok dolum makinesine yansır. Tesisin temposunu o belirler ve düzenli bir şişe beslemesine ihtiyaç duyar. Sıkışma sürdükçe dolum makinesi şişesiz kalır; sıkışma çözülünce de arkada birikmiş şişeler bir anda yığılır. İki durumda da makine kendi temposunun altında çalışır. Vardiya sonunda üretim planı tutmaz, ama bunu tek başına açıklayan bir duruş kaydı da yoktur.
Şişeyi kırmayan hasar ise şişeyle birlikte hattan çıkar. Kılavuzda ya da sıkışık bir kuyrukta açılan bir çizik camı zayıflatır. O şişe konveyörü sağlam terk edebilir, ama daha sonra dolumda, paketlemede ya da yeniden taşınırken kırılabilir.
Camın Üç Özelliği Basıncı Belirleyici Kılar
Şişeler arasındaki yükün bu kadar önemli olmasını camın üç özelliği açıklar.
İlki sertliktir. PET şişe sıkıştığında esner ve yükü daha geniş bir alana yayar; cam şişe ise biçimini korur. İki cam şişe birbirine bastırdığında temas alanı küçüktür ve o noktada cama binen zorlanma yüksektir. Ağır şişelerden oluşan bir kuyrukta yük de hızla toplanır. Her şişe arkasındaki bütün şişelerin itmesini taşır; uzun bir kuyruğun başındaki yük, tek bir temasın düşündürdüğünün çok üstüne çıkabilir.
İkincisi yüzeydir, çünkü cam dayanımını kusursuz bir yüzeyden alır. Yüzeydeki çizik ve mikro çatlaklar bu dayanımı kat kat düşürür; şişe ise taşıma, dolum ve paketleme boyunca sürekli aşındırıcı temasla karşılaşır. Cam ambalaj üreticileri şişeyi iki kaplamayla korur: şekillendirmenin hemen ardından sert bir katman, paketlemeden önce de kayganlaştırıcı bir katman. İkisi de sürtünmeyi ve sürtünme izini azaltır ama camı basınca karşı dokunulmaz kılmaz. Kayganlaştırıcı kaplamaların bir kısmı ıslak ya da yoğuşmalı şişede etkisini yitirir; dolum hattında da şişeler çoğu zaman ıslaktır.
Üçüncüsü sürtünmedir, çünkü dönen bir bantta bekleyen kuyruk, şişelerin bandın üzerinde kaymasına dayanır. Şişe ile bant arasındaki ve yan yana duran şişeler arasındaki sürtünme, kuyruğun ne kadar itme biriktireceğini ve kemerin ne kadar kolay oluşacağını belirler. Yıkanmış, ıslak dönen şişelerde şişeden şişeye sürtünme özellikle yüksektir; bu yüzden o hatlar daha sık tıkanır. Bant yağlaması da şişe ile bant arasındaki sürtünmeyi değiştirir. Sabunlu suyla ıslak yağlamadan kuru yağlamaya geçen tesislerde dozaj denetimi bu yüzden kritik hâle gelir.
Hat için sonuç açıktır: kırılma sorununun çözümü çoğu zaman şişelerin birbirine değdiği noktaların tasarımındadır. Cam ambalaj sektöründeki ölçüm çalışmaları da aynı noktalara bakar. Şişe biçimindeki ölçüm sensörleri, şişenin palet boşaltıcıdan paketlemeye kadar hattın hangi noktasında ne kadar yük aldığını kaydeder.
Basıncı Akıştan Uzak Tutmanın Yolları
Basınçsız biriktirme: Basınçsız tampon, şişelerin beklerken birbirini itmesine izin vermez; kuyruğu, şişeler arasında yük hemen hiç oluşmayacak biçimde yönetir. Şişe bekler ama öndekine yüklenmez. Kazanç iki yönlüdür: cam yüzeyi sürtünme izinden uzak kalır, ilerideki makine yeniden çalıştığında da şişeler öne fırlamaz. Sınırı alan ve yerleşimdir. Basınçsız tampon, basınçlı biriktirme masasından farklı bir alan kaplar; bu yüzden hat yerleşimi kesinleşmeden önce seçilmesi gerekir.
Basınçsız tek sıraya indirme: Geniş bir akış, şişeleri daralan bir geçitten zorla geçirmeden de tek sıraya inebilir. Kademeli hızlarla çalışan art arda konveyörler, şişeleri birleşirken birbirinden ayırır; sıra sıkıştırmayla değil aralıkla oluşur. Hattın kumandası beslemeyi akış hızına göre ayarlar. Bu yaklaşım sıkışma kırıcıya duyulan ihtiyacı ortadan kaldırır ve farklı şişe biçimlerini az mekanik ayarla taşır. Sınırı, hız profilinin her şişe biçimine göre ayrıca ayarlanması gereğidir: bir şişeye göre kurulan profil başka bir şişede kemer oluşturabilir.
Hız denetimi ve tampon dengesi: Konveyör dolum tesisindeki iki makineyi birbirine bağlar, ama aradaki tampon sayesinde biri kısa süre durduğunda öteki çalışmayı sürdürür. İki makine arasındaki tampon süresi, ilerideki kısa bir duruşun hattın gerisine ne kadar yansıyacağını belirler. Bir duruşun ardından hat toparlanırken konveyör hızları boşlukları kapatmalı, ama şişeleri birbirine yığmamalıdır. Hedef, dolum makinesini besleyecek kadar sık, basınç biriktirmeyecek kadar gevşek bir akıştır.
Transfer geometrisi: Konveyörler arasındaki her geçiş, şişelerin en kolay çarpıştığı noktadır. Her transfer noktasında hızı, yüksekliği ve açıyı eşlemek, şişelerin geçerken birbirine ya da kılavuza vurmasını önler.
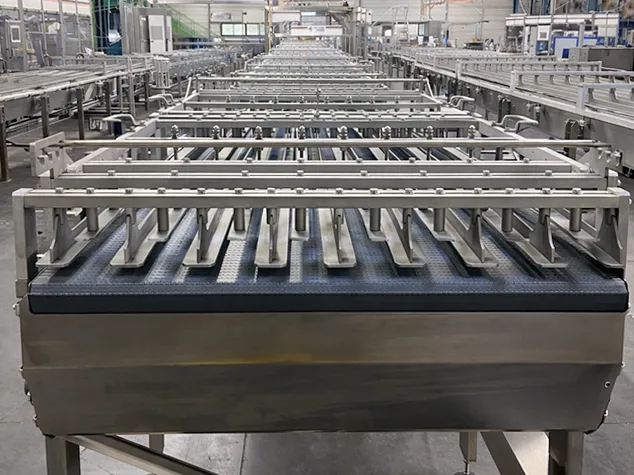
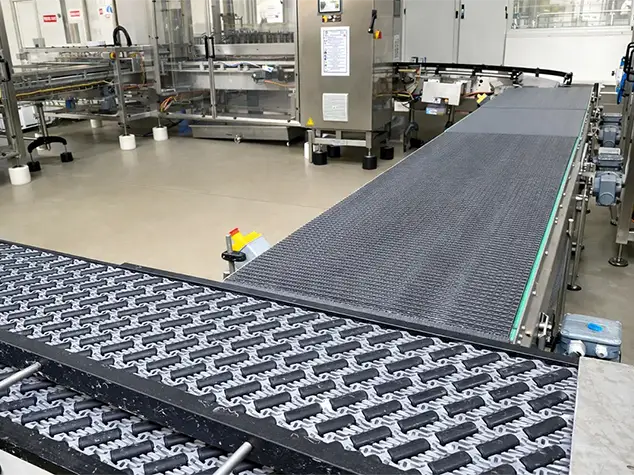
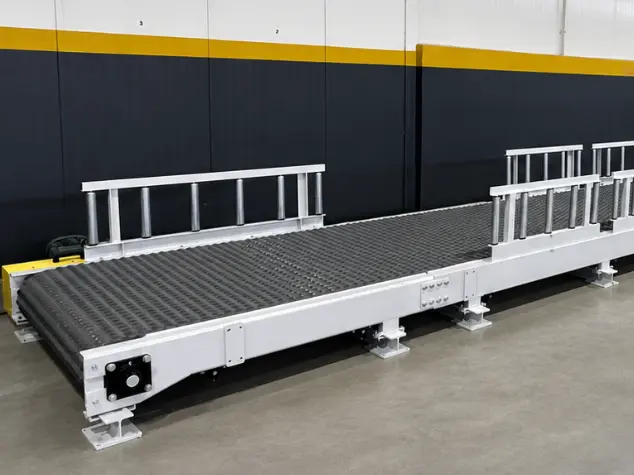
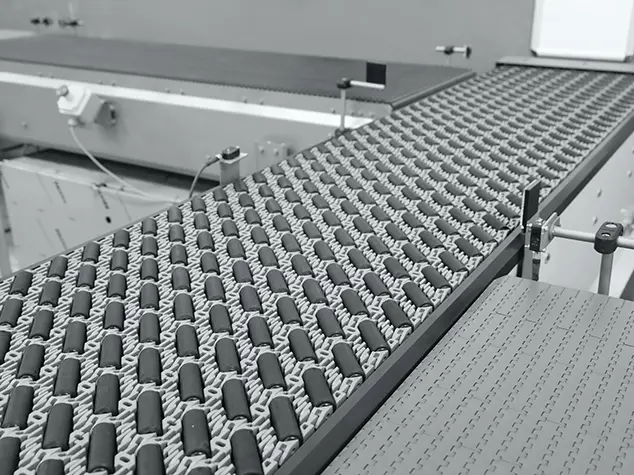
Kılavuzlar ve temas yüzeyleri: Yan kılavuzun görevi akışı yönlendirmektir, frenlemek değil. Kılavuzun konumu, yüksekliği ve malzemesi şişenin nereden ve ne sertlikte değeceğini belirler. Bant ya da zincir yüzeyi de önemlidir. Plastik plakalı taşıyıcı zincir paslanmaz çeliğe göre daha sessiz çalışır ve cama daha nazik davranır. Ağır yükte ya da yüksek sıcaklıkta ise çelik yaygın tercih olarak kalır.
Her seçeneğin bir karşılığı vardır; yük kaybolmaz, yer değiştirir. Basınçsız bölümler daha fazla denetim ve çoğu zaman daha uzun bir hat ister; plastik yüzeyin de sıcaklık ve ağır cam karşısında kendi sınırı vardır. Doğru bileşime ürünün kendisine ve hattın geri kalanına bakarak karar vermek gerekir.
Tasarımı Belirleyen Altı Girdi
Şişe biçimi ve ağırlığı: Yükseklik, çap, taban biçimi ve cidar kalınlığı şişenin kuyrukta ve transferde nasıl davranacağını belirler. Hafifletilmiş cam şişeler mekanik yüke klasik şişelerden farklı tepki verir; bir biçime göre kurulan hat bir sonrakine uymayabilir.
Hat hızı ve dolum temposu: Dolum makinesi hem önündeki hem arkasındaki konveyörlerin temposunu belirler. Konveyör hızlarını, tampon uzunluklarını ve tek sıraya indirmedeki hız kademelerini tek tek seçmek yerine hepsini bu tempodan türetmek gerekir.
Şişe çeşidi: Tek şişeyle çalışan bir hattı dar bir ayar aralığına oturtmak mümkündür. Birkaç biçim arasında geçiş yapan hat ise her seferinde aynı noktaya dönen bir kılavuz ayarı ve her biçim için kayıtlı bir hız profili ister.
Islak ya da kuru çalışma: Yıkama makinesinden çıkan ya da üzerinde yoğuşma olan şişeler kuru şişeden farklı davranır. Şişeler arası sürtünme artar ve bazı kaplamalar etkisini yitirir; bu da yağlama tercihini değiştirir.
Kullanılabilir alan: Basınçsız tamponlar da kademeli birleşme de uzunluk ister. Alan darsa yerleşim bu uzunluğu dönüşlerde, paralel şeritlerde ya da farklı bir makine dizilişinde bulmak zorundadır.
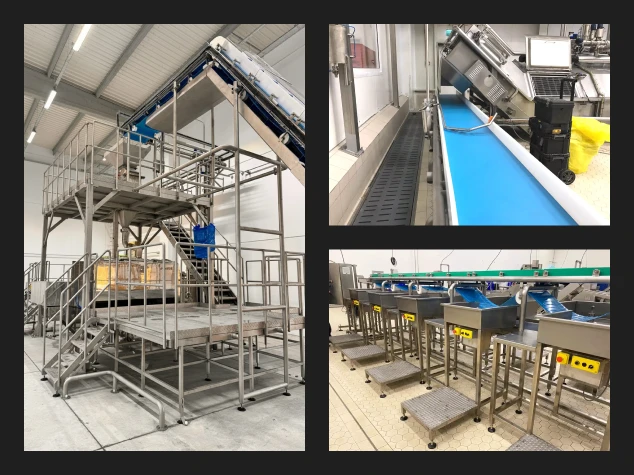
Temizlik ve kırık cam: Şasi, cam parçalarının gizli köşelerde birikmesine değil, serbestçe aşağı düşmesine izin vermelidir. Bir kırılmanın ardından hattı temizlemek için kolay erişim de sağlamalıdır.
Aliş Makina Sistem Perspektifi
Cam hattındaki kırılmanın çözümü nadiren tek bir makinede ya da tek bir ayardadır. Hattı yavaşlatmak çarpmaları azaltır ama üretimi de düşürür; basınç noktaları ise yerinde kalır. Daha güçlü bir sıkışma kırıcı bir kemeri çözer, bir sonraki şişeye de ek kuvvet bindirir.
Aliş Makina cam şişe hattına tek bir akış olarak bakar. Biriktirme, tek sıraya indirme ve transfer bölümlerini birlikte tasarlıyoruz, çünkü basıncın doğduğu ya da akıştan uzak kaldığı yer bu noktalardır. Çalışma alanımız PET şişe, cam şişe ve metal ambalaj taşıyan içecek hatlarında akış kontrolü ve transfer mühendisliğidir. Önce şişe biçimini, dolum temposunu ve eldeki alanı netleştiriyoruz; yerleşim bunlardan çıkar.
Cam hatta verimlilik doğru tasarım yaklaşımıyla başlar. Şişelerin birbirine değdiği her noktayı, konveyörleri kurmadan önce çizimde kararlaştırıyoruz.
Sıkça Sorulan Sorular
Cam şişe konveyörde orta hızda bile neden kırılır?
Orta hızdaki kırılmaların çoğu, şişelerin birbirine bastırarak durduğu kuyruklarda ve birleşme bölgelerinde başlar. Cam yük altında biçimini koruduğu için oradaki temas küçük ve serttir. Daha önce çizilmiş ve dayanımı düşmüş bir şişe, hat hızlı çalışmasa bile bu temasın altında kırılabilir.
Cam şişede basınçsız biriktirme ne demek?
Şişelerin birbirine yüklenmeden beklediği bir tampon bölgesidir. Akış yönünde ilerideki makine durduğunda konveyör kuyruğu, şişeler arası yük düşük kalacak biçimde yönetir. Bu yöntem cam yüzeyini korur ve yeniden kalkışta oluşan dalgayı önler. Buna karşılık basit bir basınçlı biriktirme masasından daha özenli bir yerleşim ve denetim ister.
Şişeler tek sıraya inerken neden sıkışır?
Sebep çoğunlukla kemerleşmedir. Kılavuzlar geniş akışı daralttıkça iki üç şişe birbirine açılı değer ve geçidin ağzında kilitlenir. Arkadan gelen akışın basıncı da kemeri yerinde tutar. Basınçsız tek sıraya indirme, şerit daralmadan önce kademeli konveyör hızlarıyla şişelerin arasını açarak bu durumu önler.
Cam şişe konveyörü ile PET şişe konveyörü arasındaki fark nedir?
Boş PET şişe hafiftir, esner ve kolay devrilir; bu yüzden asıl kaygı şişenin ayakta kalmasıdır. Cam şişe ağır ve serttir; asıl kaygı temas yükü ve yüzey hasarıdır. İki hat da özenli transfer ister. Ama cam hatta kuyrukların ve birleşme bölgelerinin temas yükünü nasıl yönettiği daha belirleyicidir.
Konveyör yağlaması cam şişe kırılmasını etkiler mi?
Etkiler, çünkü yağlama şişe ile bant arasındaki sürtünmeyi değiştirir ve kuyruğun biriktireceği itme bu sürtünmeye bağlıdır. Islak yağlamadan kuru yağlamaya geçen tesisler hassas bir dozaj denetimine ihtiyaç duyar. Yağlama iyi bir akış tasarımını destekler, ama onun yerini tutmaz.
Bir cam şişe hattı birden fazla şişe biçimini taşıyabilir mi?
Taşıyabilir, ama her biçim şişenin kuyrukta ve transferde davranışını değiştirir. Kılavuzların her seferinde aynı noktaya dönen bir ayara, her biçimin de kendi hız profiline ihtiyacı vardır. Bir şişeye göre ayarlanmış hat başka bir şişede kemer kurabilir ya da onu devirebilir. Biçim yelpazesinin bu yüzden ilk tasarım girdileri arasında yer alması gerekir.
Sonuç
Cam şişe hattında belirleyici büyüklük, şişelerin kuyrukta, birleşmede ve transferde birbirine ve kılavuza ne kadar yüklendiğidir. Cam esnemez ve her çizikle dayanım kaybeder; basınç biriktiren bir hat bu yüzden hem kırık şişe hem de görünmeyen hasar üretir.
Bu basıncı akıştan uzak tutmak bir tasarım işidir. Basınçsız biriktirme, basınçsız tek sıraya indirme, dengeli tamponlar ve eşlenmiş transferler, yükü oluşacağı noktada şişenin üzerinden alır. Bunların hiçbiri tek başına yetmez; birlikte ve dolum makinesinin temposuna göre yerleştiklerinde işe yarar.
Böyle kurulan bir hat, tasarlandığı tempoda camdan ödün vermeden çalışır. Yıllar içinde bu istikrar, hattın kâğıt üzerinde ulaşabileceği ek hızdan daha değerlidir.