Konveyör hatlarının çoğunda ürün, taşınmasını kendisi de kolaylaştırır. Dolu bir kap banda kendi ağırlığıyla basar ve bu ağırlık onu bırakıldığı yerde tutar. Ambalaj üreticisinin hattında ise kalıptan çıkan ürün boş bir plastik kasedir ve bu kolaylık ortada yoktur.
Boş kap taşıma hattı, böyle bir ürünü onu üreten makineden paketleyen makineye tek sıra halinde ve ayakta götürür. İki makine arasındaki mesafe çoğu zaman kısadır. Ama bu kısa yolda olanlar paketleme makinesinin plana göre çalışıp çalışmayacağını belirler. Kasenin müşteriye kusursuz gidip gitmeyeceği de aynı yolda belli olur.
Bu yazıda Aliş Makina’nın kurduğu bir plastik kase hattını örnek alıyoruz ve kaseyi yolu boyunca izliyoruz. Önce üretim makinesinin çıkışına, sonra kasenin banda oturduğu bölgeye bakıyoruz. Ardından tek sıra şeridi ve en sonda paketleme makinesinin girişini ele alıyoruz. Her bölgede hafif üründe neyin bozulduğunu, nedenini ve bunu karşılayan tasarım kararını anlatıyoruz. Konumuz tek bir parça değil, hattın bütünü.
Kase Yolun Hangi Dört Noktasında Düzenini Kaybeder
Kasenin yolu dört bölümden oluşur ve her bölüm hafif üründen başka bir şey ister.
İlki çıkış noktasıdır. Üretim makinesi kaseleri kendi temposunda bırakır, her zaman düzgün sıralar halinde değil. Ağır bir ürün banda düştüğü yerde kalır. Hafif kase ise kayar, döner ve ancak sürtünmenin onu durdurduğu yerde kalır.
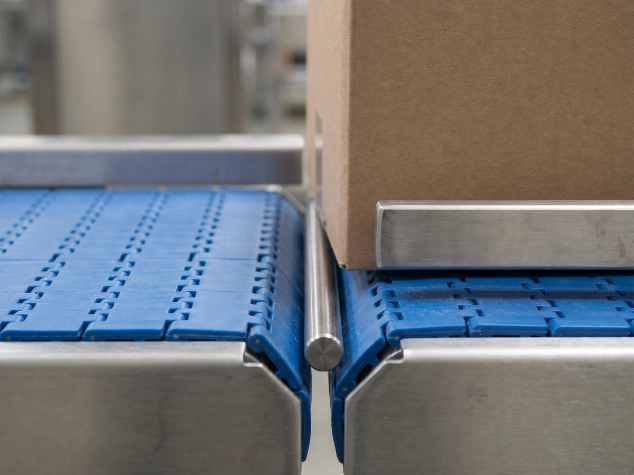
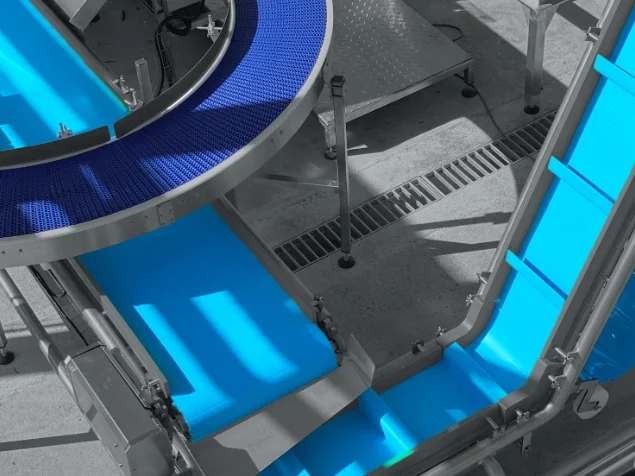
İkincisi oturma bölgesidir. Kase, çıkış ile şerit arasında düzenli bir akışın parçası haline gelmek zorundadır. İlk aktarmasını da genellikle burada yaşar, yani bir konveyörden ötekine geçer. Aktarma noktasındaki küçük bir boşluk ya da seviye farkı kaseyi devirmeye yeter.
Üçüncüsü şeridin kendisidir. Kase şerit boyunca hız değişimleriyle ve yan temaslarla karşılaşır. Bunların her biri tek başına küçüktür; ama bu kadar hafif bir üründe küçük bir etki bile kaseyi sıradan çıkarır.
Dördüncüsü paketleme makinesinin girişidir. Makine kaseleri arka arkaya, hizalı ve eşit aralıkla ister. Makine kısa bir duraklama yaptığında kaselerin akışı kesilmez; arkada biriken itiş kuyruğun başına ulaşır. Buna geri basınç diyoruz: kuyruğun öndeki ürüne uyguladığı kuvvet. Boş kasede bu kuvvet yan yatan ve komşusunun üstüne çıkan kaselere dönüşür.
Devrilen Kasenin Bedelini Kim Öder
Yan yatmış bir kaseyi düzeltmek kolaydır: biri kaldırır, hat devam eder. Asıl maliyet o anın çevresinde birikir.
Kaybın ilk vurduğu yer paketleme makinesidir. Hattın temposunu bu makine belirler ve yalnızca düzenli gelen kaseyi paketleyebilir. Devrilen kase beslemede bir boşluk açar; engel kalkınca arkadaki kuyruk düzensiz boşalır. Makine bu anları ya bekleyerek ya da açığı kapatmaya çalışarak geçirir. Bu anlar alarm üretmez, bu yüzden duruş kayıtlarına nadiren girer. Açık ancak üretilen miktar planla karşılaştırıldığında görünür.
Sonra sıra ürüne gelir ve bu kayıp ambalaj tesisine özgüdür. Ambalaj üreticisi kasenin kendisini satar, dolayısıyla kasenin yüzeyi de satılan ürünün parçasıdır. Raya sürtünmüş bir kenar ya da komşu kasenin iz bıraktığı bir duvar, kase işini görse bile kusur sayılır.
Son kayıp, devrilen kaseyi düzeltmeye giden kişinin zamanıdır. Paketleme girişinde düzenli olarak bir ele ihtiyaç duyan hat, tasarımında olmayan bir görev edinmiş demektir. Bandı yavaşlatmak bu sorunu çözmez, çünkü bu kez paketleme makinesi kasesiz kalır. Çözüm, hattın kaseyi ne kadar yavaş taşıdığından değil, onu nasıl tuttuğundan gelmelidir.
Tutuş Neden Ağırlığa Bağlıdır
Bant ürünü, altındaki yüzeyde oluşan sürtünmeyle taşır. Sürtünme, ürünün banda bindirdiği yükle artar. Dolu bir kap banda ağır yük bindirir; sürtünme yüksektir ve ürün bandın her hızlanmasına, her yavaşlamasına uyar.
Boş kase banda neredeyse hiç yük bindirmez. Onu tutan sürtünme küçüktür ve bundan büyük her kuvvet kaseyi bandın üstünde kaydırır. Sıradan bir hat bu türden birkaç kuvvet üretir. Bant hız değiştirdiğinde kasenin de aynı anda hızlanması ya da yavaşlaması gerekir. Aktarma noktası, tabanının bir bölümünü kısa bir an desteksiz bırakır. Yan ray kasenin duvarına değer ve bant ileri çekerken onu geride tutar. Paketleme girişindeki kuyruk da kaseyi arkadan iter. Ağır bir ürün bu dördünü fark etmez bile; boş bir kaseyi ise herhangi biri yerinden oynatabilir.
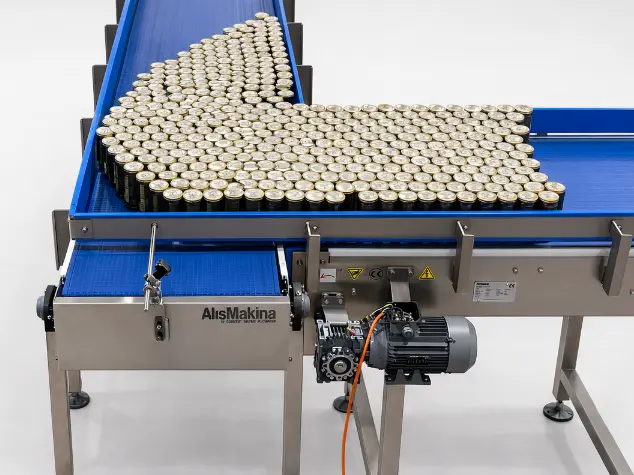
Bu hareketin neye dönüşeceğini kasenin biçimi belirler. Geniş ve alçak bir kase yandan itildiğinde genellikle kayar ya da döner. Boyu uzun, tabanı dar bir kase ise aynı itişte yan yatar. Bu yüzden birden çok ürün taşıyan bir hattı, yelpazedeki en dengesiz kaseye göre tasarlarız.
Basınçsız sıralama aslında hassas ürünler için tanımlanmış bir akış fonksiyonudur. Bu prensipte hat ürünleri tek sıraya dizerken birbirine bastırmaz, ürünlerin birbirine değmesini de en aza indirir. Bu mantık boş kase için de aynen geçerlidir. Hattın burada kaçınması gereken şey kırılma değil temastır, çünkü kaseyi yerinden oynatan şey temastır.
Kase Hangi Kararla Yerinde Kalır
Bant yüzeyi
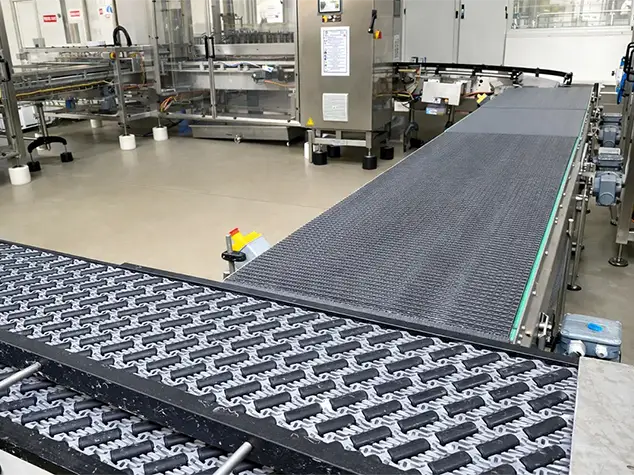
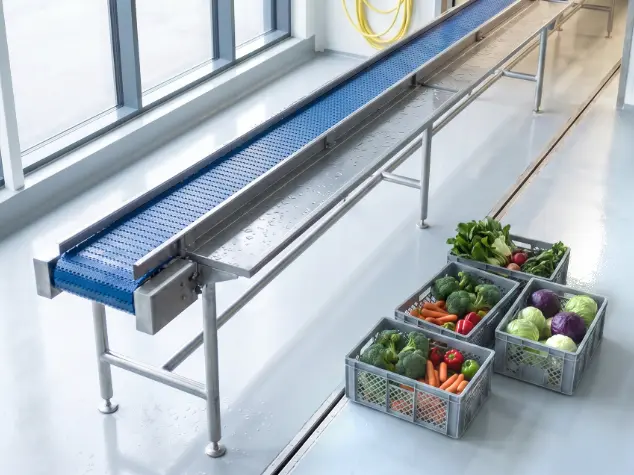
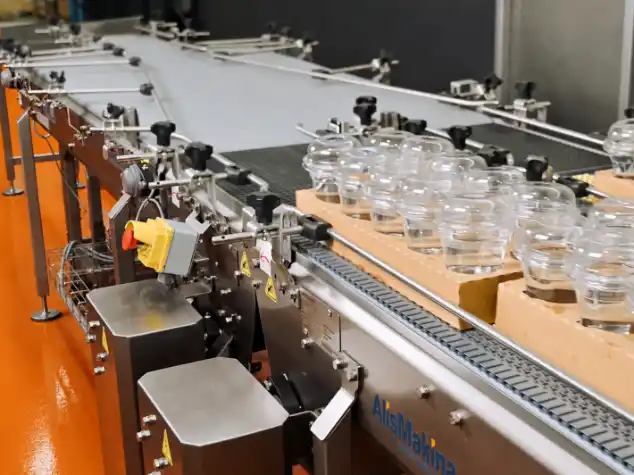
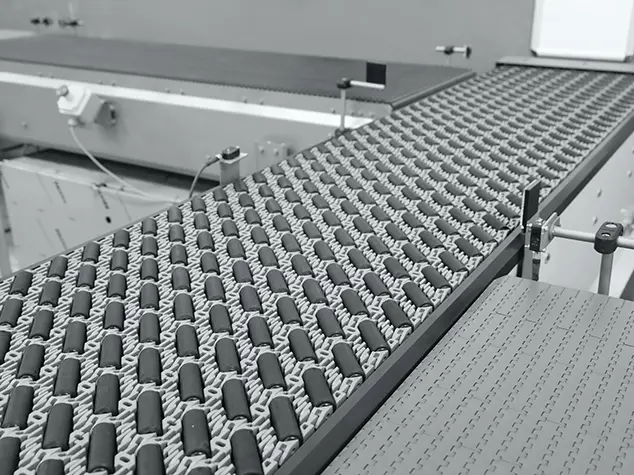
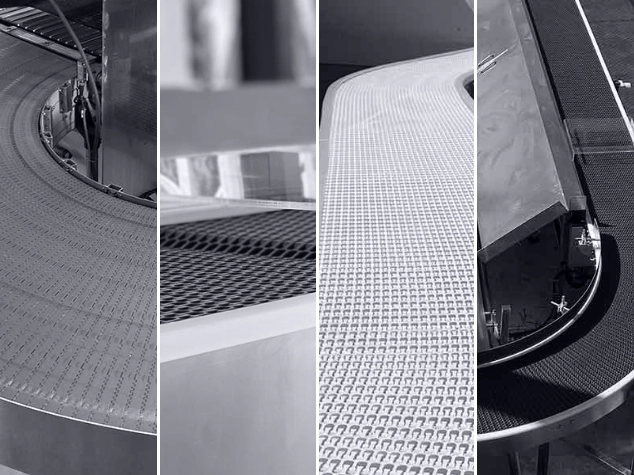
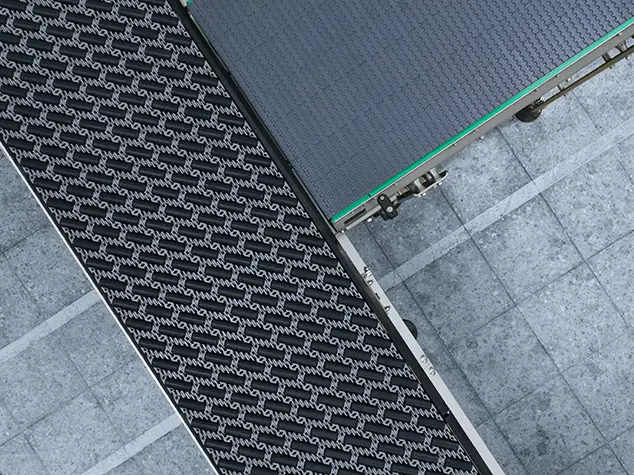
Kaseyi yerinde tutma işi bandın yüzeyine düşer. Kase hattımızın bandı modüler plastiktir ve yüzey geometrisi kaseyi kavrayacak biçimdedir. Böylece kase hız değişimlerinde kaymak yerine bantla birlikte hareket eder. Bu seçimin bedeli, kaselerin beklemesi gereken yerde ortaya çıkar. Hareket eden kaseyi iyi tutan bir bant, durmuş bir kaseyi de itmeye devam eder ve onu öndekine dayar. Bu yüzden tutuşu kaselerin ilerlediği bölümlere göre seçeriz. Kaselerin durabileceği bölümler için ayrı bir çözüm gerekir.
Aktarma noktaları
Kase bir konveyörden ötekine geçerken kısa bir an iki yüzeye birden basar ya da hiçbirine tam basmaz. Küçük ve hafif ürünlerde her aktarma noktasını ürünün boyutuna göre tasarlarız. Amaç, tabanın bir boşluğa düşmemesi ve bir kenara takılmamasıdır. Kase küçüldükçe hata payı da daralır.
Şerit
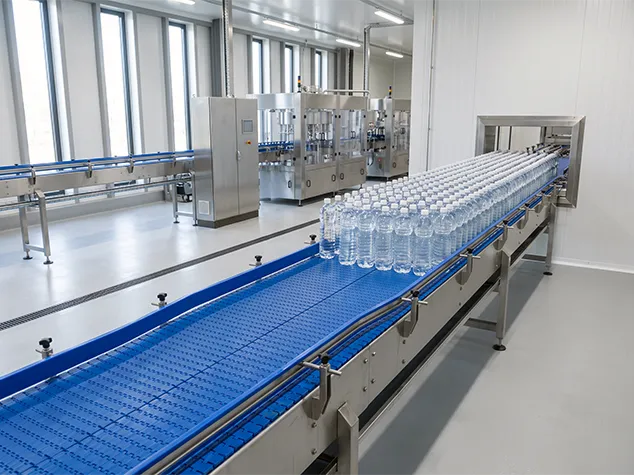
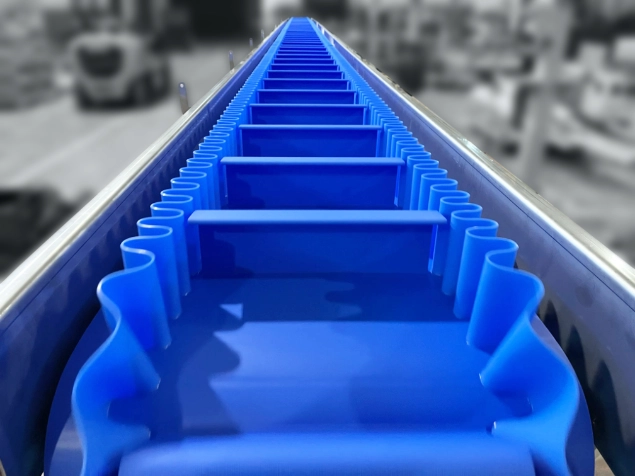
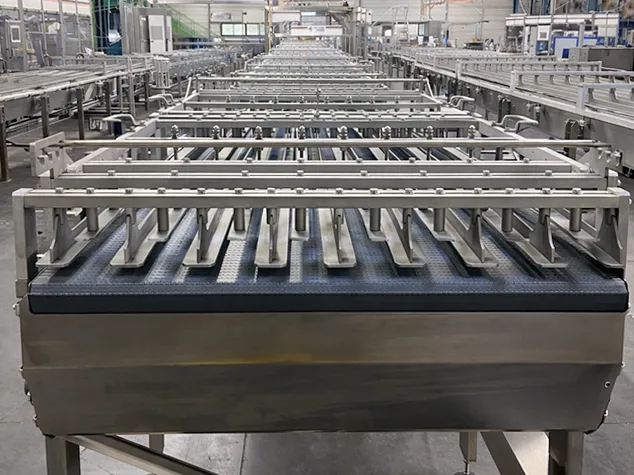
Yan kılavuz modülleri kaseleri tek sırada tutar. Ray yön verir, ama ürüne değdiği her yerde ona direnç de üretir; ürün hafifledikçe bu direncin etkisi büyür. Raya bırakılan iş azaldıkça şerit daha düzgün akar. O işi rayın üstünden alan şey de bant yüzeyi ile hız denetimidir. Yan kılavuz geometrisini ayrı bir yazıda ele aldık.
Hız ve tempo
Geri basıncın büyük kısmı bir hız uyumsuzluğundan doğar: bant, paketleme makinesinin aldığından farklı bir hızda kase getirir. Bant kaseleri makinenin alabileceğinden hızlı getirirse kaseler girişte yığılır. Yavaş getirirse makine aç kalır. Kurduğumuz hatta belirli noktalara yerleştirilen sensörler, o noktada kase olup olmadığını algılar. Frekans sürücü (motor hızını kademesiz ayarlayan sürücü) bu bilgiyle bandı paketleme makinesinin aldığı hızda tutar. Burada iki ayrıntı önemlidir. Hız bir kez ayarlanıp bırakılan bir değer değildir; paketleme makinesi yavaşladıkça bant da yavaşlar. Değişimin yumuşak olması da gerekir, çünkü ani bir hızlanma hafif kaseyi yerinden oynatan kuvvetlerden biridir.
Bekleme alanı
Paketleme makinesi bazen kaselerin sıraya girmesini gerektirecek kadar uzun durur. Bu durumda kuyruğun basınçsız oluşması gerekir. Basınçlı biriktirme, temasa dayanıklı ürünlere uyar. Boş kasede ise hattın geri kalanında uzak tutmaya çalıştığımız itişi yeniden üretir.
Boş Kap Hattını Ürün, Makine ve Alan Belirler
Ürün yelpazesi: Bir hat ömrü boyunca nadiren tek bir kase taşır. Kurduğumuz hat farklı boyut ve formdaki plastik kaselerle çalışıyor. Bandı, aktarma noktalarını ve şeridi tek bir nominal ölçüye göre değil, bu aralığın tamamına göre tasarladık.
Kase geometrisi: Taban genişliği, yükseklik ve kenar biçimi, yandan gelen bir itişin kaseyi kaydırıp kaydırmayacağını, döndürüp döndürmeyeceğini ya da devirip devirmeyeceğini belirler. Çizim bir başlangıç noktasıdır; ama hattın taşıyacağı şey kalıptan çıkan gerçek kasedir.
Çıkış düzeni: Üretim makinesinin kaseleri nasıl bıraktığı, oturma bölgesinin ne kadar düzen kurması gerektiğini belirler. Düzensiz bir çıkış, şeritten önce daha uzun ya da daha yumuşak bir dengeleme bölümü ister.
Paketleme temposu ve yerleşim: Paketleme makinesinin ritmi hattın hız aralığını belirler. Bu projede hat yerleşimini de bu tempoya göre kurduk. Hat uzunluğu, dönüşler ve aktarma sayısı bu karardan türer.
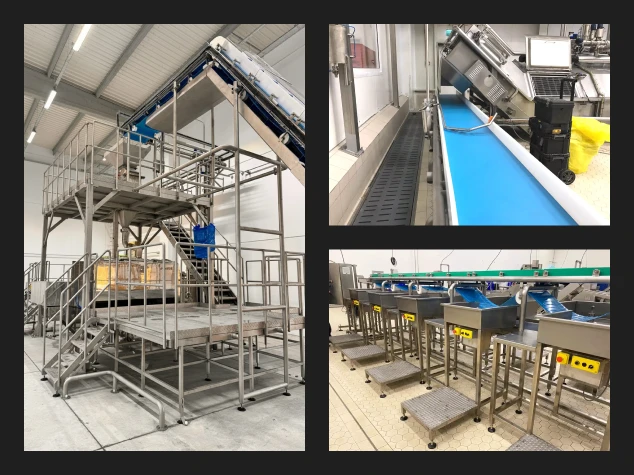
Gövde ve bakım: Hattın gövdesi paslanmaz çeliktir. Bant modüler olduğu için hasar gören bir bölümü, bandın tamamını değiştirmeden yenilemek mümkündür.
Sınırlar: Taşıma hattı bir kalıp kusurunu onaramaz. Biçimi bozuk çıkan bir kase, hat ne kadar iyi tasarlanmış olursa olsun şeritte sıkışır ve çözüm kalıp tarafındadır. Hız uyumu da paketleme makinesinin durmasını engelleyemez. Değiştirdiği şey sonuçtur: girişteki bir duraklamanın hattın gerisine yansıması küçülür.
Aliş Makina Sistem Perspektifi
Aliş Makina olarak burada anlattığımız dört bölgeyi tek bir mühendislik işi olarak tasarlıyoruz. Bunun nedeni, her bölgenin bir öncekinin sorununu devralmasıdır. Kaseleri dağınık bırakan bir çıkış, şeridin işini ağırlaştırır. Kaseyi frenleyen bir şerit, paketleme girişini düzensiz doldurur. Paketleme makinesine aldığından fazlasını getiren bir giriş bandı ise geri basıncı hattın başına kadar taşır.
Bölgeleri birlikte tasarlamak, tutuş, aktarma, şerit ve tempo kararlarını aynı ürün için aynı anda vermek demektir. Bizim işimiz kaseyi iki makine arasında düzenli akıtmaktır. Bant ve şerit seçimi, hat yerleşimi ve iki uçtaki makinelerle hız uyumu bu işin araçlarıdır. Kontrol tarafı da bu bütünün parçasıdır; görevi konveyörü sonraki makinenin ritminde tutmaktır.
Sıkça Sorulan Sorular
Boş kaplar neden dolu kaplardan daha zor taşınır?
Konveyör ürünü bant yüzeyindeki sürtünmeyle taşır ve sürtünme, ürünün banda bindirdiği yüke bağlıdır. Dolu kap banda tüm ağırlığıyla basar; hız değişimlerinde ve temaslarda bandı izler. Boş plastik kase ise banda çok az yük bindirir. Bir hız değişimi, bir aktarma boşluğu ya da raydan gelen bir dokunuş dolu kabı etkilemez. Boş kasede bunlardan herhangi biri kaseyi kaydırmaya, döndürmeye ya da devirmeye yeter.
Hafif plastik kaseler için hangi bant uygundur?
Ürünün ağırlığının veremediği tutuşu yüzeyiyle veren bir bant. Aliş Makina’nın kase hattında modüler plastik bandın yüzey deseni, kasenin bant üstünde kaymasını önler. Modüler yapı, hasar gören bölümü bandın tamamını değiştirmeden yenilemeye de imkân verir. Kaselerin bekleyebileceği bölümlerde tutuş kararını yeniden ele alırız, çünkü hareket eden kaseyi iyi tutan yüzey duran kaseyi de itmeye devam eder.
Paketleme makinesinin girişinde kaselerin devrilmesi nasıl önlenir?
Girişteki devrilmelerin çoğu geri basınçtan doğar. Makine duraklarken kaseler gelmeyi sürdürür; kuyruğun ucundaki kase bu itişi taşır. Bant hızını paketleme makinesinin temposuna uydurmak bu itişin büyük kısmını ortadan kaldırır. Sensörler belirli noktalarda kase olup olmadığını algılar, frekans sürücü de bant hızını buna göre değiştirir. Kaselerin sıraya girmesi gereken yerde kuyruk basınçsız oluşmalıdır.
Tek bir konveyör hattı farklı boyuttaki kaseleri taşıyabilir mi?
Evet, yeter ki bu aralık tasarımın en başından hesaba katılsın. Aliş Makina’nın kurduğu hat farklı boyut ve formdaki plastik kaseleri taşıyor. Bu, bant yüzeyinin, aktarma noktalarının ve şeridin tek bir nominal kaseye göre değil, aralığın tamamına göre tasarlanması demektir. Sınırları aralıktaki en dengesiz kase belirler; bu genellikle dar tabanlı en yüksek kasedir.
Ambalaj ürünlerinde yüzey hasarı neden bu kadar önemlidir?
Ambalaj üreticisi için kase, başka bir şeyi taşıyan bir kap değil, satılan ürünün kendisidir. Raydan gelen bir sürtünme izi ya da komşu kasenin bıraktığı bir iz, kase işini görse bile kusur sayılır. Fabrikadan çıkan kase, müşterinin hattında bir kez daha elden geçer. Paketlemeye giden yolda teması düşük tutmak, müşterinin tam olarak parasını ödediği şeyi korur.
Sonuç
Boş kap hattında sonucu dört karar birlikte belirler. Tutucu bant yüzeyi kaseyi yerinde tutar. Kaseye göre boyutlanmış aktarma noktaları tabanını desteksiz bırakmaz. Frenlemeden yön veren bir şerit tek sırayı korur; paketleme makinesine bağlı bir tempo da geri basıncın birikmesini önler.
Bu kararların hiçbiri tek başına yetmez. Birlikte verildiklerinde kalıptan paketleme makinesine uzanan yol tek ve düzenli bir akışa dönüşür. Kase de paketlemeye makinenin istediği düzende ulaşır.
Avrasya Ambalaj İstanbul fuarında, 13-16 Ekim tarihlerinde, bu konuyu TÜYAP Büyükçekmece’deki Salon 12A, Stant 1271A’da ambalaj üreticileriyle konuşacağız.